W skrócie
Awarie na liniach montażowych i opóźnienia w dostawach potrafią zatrzymać całą fabrykę aut. Cyfryzacja produkcji i wdrożenie systemów takich jak ERP, MES czy PLM pozwalają natychmiast diagnozować wąskie gardła oraz unikać kosztownych przestojów. Sprawdź, jak połączyć maszyny z oprogramowaniem, aby zoptymalizować pracę zakładu.
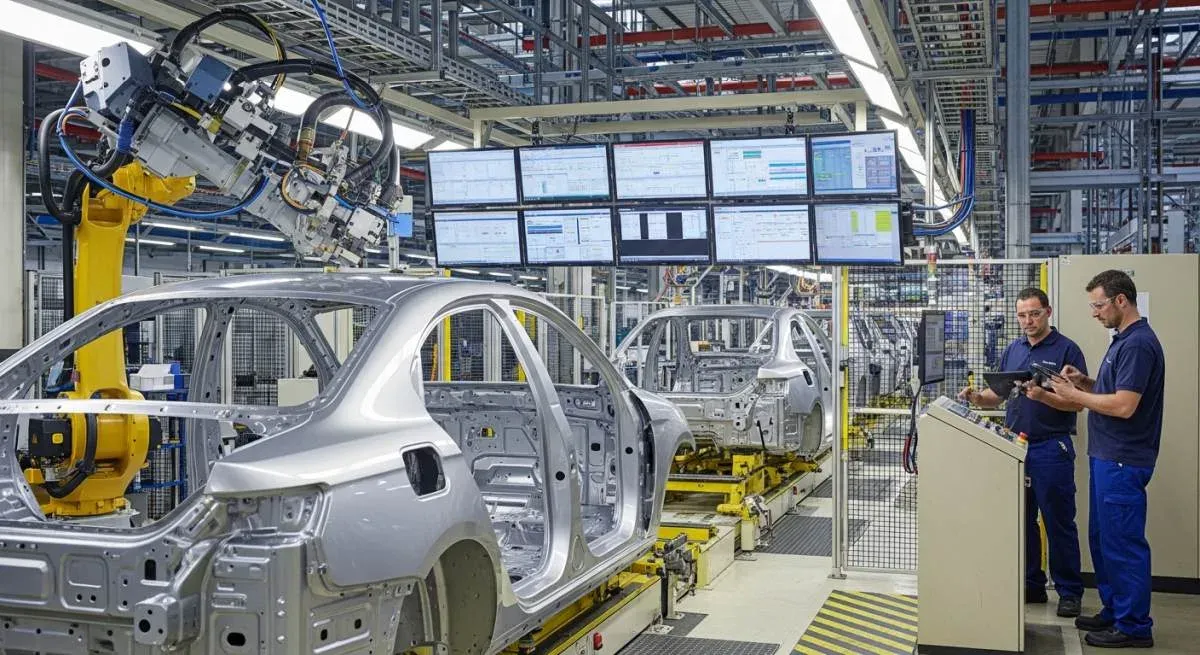
Cyfryzacja produkcji w automotive
Tekst opracowany z wykorzystaniem sztucznej inteligencji. Zasady i ograniczenia
Sektor automotive od lat wyznacza standardy dla innych gałęzi gospodarki i pozostaje liderem we wdrażaniu nowych technologii. Cyfrowa transformacja w tej branży to proces zdecydowanie głębszy niż prosta wymiana parku maszynowego. Obejmuje całkowite przeniesienie procesów wytwórczych oraz projektowania wyrobów w sferę cyfrową, a skuteczne zarządzanie produkcją staje się kluczowym elementem tej transformacji. Potwierdza to raport Rockwell Automation “State of Smart Manufacturing Report: Automotive Edition”, który wskazuje branżę motoryzacyjną jako pioniera cyfryzacji wyprzedzającego nawet zaawansowane sektory farmaceutyczne, chemiczne czy maszynowe.
Przemysł 4.0 w automotive opiera się na rozbudowanych systemach automatyki przemysłowej, które integrują wszystkie etapy powstawania pojazdu. Przekazanie rutynowych i powtarzalnych czynności maszynom pozwala zminimalizować błędy oraz oprzeć funkcjonowanie fabryki na współdziałaniu kluczowych technologii:
- Roboty przemysłowe i sztuczna inteligencja – przejmują odpowiedzialność za najbardziej wymagające etapy produkcji, od precyzyjnego spawania karoserii, przez równomierne lakierowanie, aż po skomplikowany montaż finalny.
- Internet Rzeczy (iot) i zaawansowana analiza danych – umożliwiają ciągłe monitorowanie oraz optymalizację cykli produkcyjnych, dostarczając kadrze zarządzającej informacji niezbędnych do podejmowania decyzji opartych na faktach.
- Autonomiczne pojazdy transportowe (AGV) – rewolucjonizują logistykę wewnątrzzakładową, dostarczając komponenty bezpośrednio na linie montażowe bez udziału operatorów.
Przejście na cyfrowe modele pracy otwiera przed zespołami inżynierskimi zupełnie nowe możliwości. Zastosowanie systemów wirtualnych silnie promuje pracę równoległą. W efekcie czas potrzebny na opracowanie i rynkową premierę nowych aut wyraźnie spada, a fabryki zyskują przewagę konkurencyjną dzięki wyższej jakości i niższym kosztom – zaznaczają eksperci od systemu TOMAI.
Jak systemy ERP, PLM i MES współpracują?
Nowoczesna fabryka samochodów wymaga zarządzania ogromną ilością informacji. Płynna wymiana danych między kluczowymi platformami IT to fundament wydajnego środowiska wytwórczego. Główny ciężar tego procesu przejmuje trójka rozwiązań, które wspólnie tworzą zamknięty obieg informacji, od deski kreślarskiej po gotowy pojazd zjeżdżający z taśmy.
Podział ról w architekturze IT
Każda z tych platform pełni inną funkcję biznesową, a ich wzajemne uzupełnianie się eliminuje kosztowne błędy operacyjne. Zrozumienie poszczególnych zadań pozwala zoptymalizować przepływ danych w całym przedsiębiorstwie:
- PLM w przemyśle motoryzacyjnym zarządza pełnym cyklem życia produktu, od początkowej fazy projektowania po wycofanie z rynku, co gwarantuje inżynierom nieprzerwany dostęp do aktualnych specyfikacji technicznych i rysunków konstrukcyjnych.
- Systemy ERP w produkcji integrują działalność firmy, od kadr po finanse, generując nadrzędne zlecenia wytwórcze. Dzięki temu optymalizują procesy logistyczne i dbają o dostępność surowców bez zbędnego zamrażania kapitału w magazynie.
- MES w branży motoryzacyjnej stanowi bezpośredni interfejs między oprogramowaniem zarządczym a warstwą automatyki na hali fabrycznej. Koncentruje się na bieżącym monitorowaniu, śledzeniu postępów zleceń i kontroli jakości w czasie rzeczywistym.
Zamknięta pętla przepływu informacji
W praktyce współpraca tych środowisk opiera się na ciągłym sprzężeniu zwrotnym i wymianie danych. Moduł planowania zasobów (ERP) generuje główne zadanie i przekazuje je do niższej warstwy sterowania. System MES natychmiast przejmuje wytyczne, szczegółowo planuje realizację, przyporządkowuje odpowiednie maszyny i określa kolejność poszczególnych operacji. Następnie oprogramowanie nadzorujące śledzi każdy etap montażu pojazdu i po zakończeniu całego cyklu wysyła zaktualizowane dane z powrotem na górę.
Taka komunikacja pozwala błyskawicznie zredukować stany magazynowe o zużyte komponenty, precyzyjnie zaksięgować poniesione koszty oraz poinformować działy sprzedaży o gotowości nowej partii samochodów. Dzięki spójnemu modelowi wymiany informacji kadra kierownicza zyskuje pełną przejrzystość operacji i skutecznie zapobiega przestojom na liniach.
Jak integracja IT i OT zmienia fabrykę?
Istotą Przemysłu 4.0 w motoryzacji jest zatarcie sztywnych granic między zarządzaniem biznesowym a samą halą produkcyjną. Integracja IT i OT przekształca tradycyjne, odizolowane stanowiska pracy w elastyczne i skalowalne rozwiązania wytwórcze. Konsekwentne łączenie technologii informatycznych z operacyjnymi umożliwia bieżącą wymianę danych, co pozwala zakładom motoryzacyjnym szybko reagować na zmiany rynkowe.
Pionowe i poziome łączenie procesów
Wdrażanie spójnego ekosystemu przebiega w dwóch głównych kierunkach. Integracja pionowa polega na komunikacji oprogramowania na różnych poziomach hierarchii fabryki, od prostych sterowników PLC po chmury obliczeniowe. Zapewnia to inżynierom możliwość szybkiego rekonfigurowania zadań w odpowiedzi na nagłe zmiany priorytetów. Integracja pozioma z kolei spina różne systemy wzdłuż całej sieci wartości, łącząc poszczególne etapy planowania i wytwarzania. Obejmuje skoordynowany przepływ materiałów, informacji oraz zużycia energii między wszystkimi partnerami zaangażowanymi w budowę pojazdu.
Niezbędnym wsparciem w tym środowisku stają się technologie takie jak tagi RFID oraz cyfrowa pamięć produktu. Pozwalają one precyzyjnie opisać wymagania każdego podzespołu i samodzielnie wyznaczyć jego optymalną ścieżkę realizacji na taśmie montażowej. Analiza doświadczeń polskich przedsiębiorstw produkcyjnych potwierdza, że pełna integracja dostarcza konkretnych narzędzi optymalizacyjnych, ale wymaga odpowiedniego podejścia. Kluczem do sukcesu jest wdrożenie przemyślanej strategii, która stawia człowieka w centrum zachodzących zmian i traktuje technologię jako wsparcie dla operatorów.
Ścisła synergia systemów informatycznych i maszyn operacyjnych eliminuje informacyjne wyspy w obrębie zakładu. Fabryki zyskują dzięki temu przejrzystość działania oraz gotowość do szybkiej adaptacji w zmiennym środowisku rynkowym.
Jak AI wspiera utrzymanie ruchu i kontrolę?
Sztuczna inteligencja zmienia podejście do zarządzania awariami i nadzorem jakości w fabrykach motoryzacyjnych. Zamiast biernie czekać na awarię, inżynierowie mogą dziś polegać na algorytmach nieustannie analizujących duże zbiory danych operacyjnych. Modele uczenia maszynowego pozwalają przewidzieć problemy na długo przed ich wystąpieniem, co bezpośrednio przekłada się na ciągłość pracy linii montażowych.
Algorytmy w predykcyjnym utrzymaniu ruchu
Predykcyjne utrzymanie ruchu oparte na sztucznej inteligencji wykorzystuje analizę danych w czasie rzeczywistym do wykrywania anomalii w działaniu sprzętu. Rozwiązania te prognozują jakość produktów i optymalizują procesy produkcyjne na bieżąco. Zakłady motoryzacyjne ograniczają dzięki temu nieplanowane przestoje, redukują straty materiałowe i poprawiają ogólną efektywność działań. Obecne trendy rynkowe obejmują również analitykę osadzoną w chmurze oraz dedykowane aplikacje mobilne dla pracowników technicznych. Narzędzia te przyspieszają reakcję służb utrzymania ruchu na powiadomienia o zbliżających się problemach technicznych.
Wizja komputerowa i autonomiczne reakcje
Kontrola jakości w nowoczesnym środowisku produkcyjnym opiera się w dużej mierze na systemach wizyjnych. Postępy w dziedzinie wizji komputerowej, nawigacji i sztucznej inteligencji, połączone z wyraźnym spadkiem kosztów czujników i podzespołów, otwierają nowe możliwości dla nadzoru jakości. Roboty autonomiczne potrafią dziś szybko reagować na zmiany otoczenia, omijać pojawiające się przeszkody i dynamicznie wybierać optymalne trasy przejazdu na hali. Monitorowanie produkcji w czasie rzeczywistym wspiera autonomiczne jednostki, dając pewność, że każdy etap wytwarzania przebiega zgodnie z założonymi normami.
Wykorzystanie sztucznej inteligencji do przewidywania usterek i sterowania maszynami tworzy fundamenty dla niemal bezawaryjnej fabryki. Wdrożenie tych rozwiązań, w połączeniu z zasadami gospodarki o obiegu zamkniętym (GOZ), dodatkowo zwiększa rentowność i zrównoważony charakter nowoczesnego wytwarzania.
Robotyzacja linii montażowych w praktyce
Robotyzacja linii montażowych stanowi fundament koncepcji Przemysł 4.0 w automotive. Zastępowanie rutynowych zadań przez maszyny usprawnia i ujednolica codzienną produkcję. W praktyce oznacza to ścisłą integrację urządzeń wykonawczych, takich jak manipulatory, podajniki czy maszyny specjalistyczne, z nowoczesnymi sterownikami PLC i układami czujników. Tak zintegrowane środowisko samodzielnie nadzoruje przebieg produkcji i koryguje parametry w czasie rzeczywistym, ograniczając udział człowieka do minimum.
Precyzja spawania i kompleksowy montaż
Zautomatyzowane gniazda spawalnicze oraz linie montażowe odpowiadają za kluczowe etapy budowy pojazdów, gwarantując realizację nawet skomplikowanych zadań. Roboty spawalnicze zapewniają spójność i dokładność łączenia elementów karoserii, co bezpośrednio podnosi jakość produktu końcowego. Dane z wdrożeń potwierdzają znaczące przyspieszenie cykli produkcyjnych po przejściu na zrobotyzowane taśmy. Wyspecjalizowane aplikacje bezbłędnie sortują, pobierają i umieszczają komponenty, ściśle współpracując z systemami magazynowymi w celu śledzenia przepływu zapasów od przyjęcia aż do wysyłki.
Kontrola jakości i poprawa bezpieczeństwa
Dynamiczne środowisko zrobotyzowane wymaga niezawodnych metod weryfikacji efektów na każdym etapie. Kontrola jakości na zautomatyzowanych liniach opiera się na systemach wizyjnych, które automatycznie identyfikują wady produkcyjne. Ciągłe zbieranie danych operacyjnych pozwala na zarządzanie zasobami oraz elastyczną reakcję na zmiany rynkowe. Powierzenie maszynom najcięższych i najbardziej ryzykownych zadań wyraźnie zwiększa bezpieczeństwo załogi na hali. Wdrożenie tych rozwiązań redukuje koszty operacyjne i otwiera drogę do masowej personalizacji samochodów przy zachowaniu rentowności.
iot i sensoryka w monitorowaniu produkcji
Przemysłowy Internet Rzeczy (iiot) to fundament koncepcji Przemysł 4.0 w automotive, przekształcający tradycyjne zakłady w usieciowione organizmy. Opiera się na tysiącach czujników i urządzeń wykonawczych, które nieustannie gromadzą dane procesowe na każdym etapie montażu pojazdów. Sensoryka umożliwia współpracę maszyn i systemów informatycznych bez konieczności interwencji człowieka, co pozwala błyskawicznie identyfikować wąskie gardła. Taka infrastruktura umożliwia wymianę ogromnych ilości informacji w czasie zbliżonym do rzeczywistego, tworząc spójny ekosystem cyfrowy fabryki.
Zarządzanie w czasie rzeczywistym i wizualizacja danych
Technologia iot pozwala na stały, zdalny nadzór nad liniami produkcyjnymi z dowolnego miejsca na świecie. Informacje napływające ze stanowisk zrobotyzowanych trafiają prosto na pulpity menedżerskie, gdzie przyjmują formę wykresów, map ciepła oraz dynamicznych wskaźników KPI. Taka architektura komunikacyjna integruje się z rozwiązaniami klasy MES oraz SCADA. Kadra kierownicza zyskuje przejrzysty obraz sytuacji operacyjnej, co ułatwia bieżące monitorowanie wydajności poszczególnych gniazd i podejmowanie szybkich decyzji naprawczych w przypadku spadku efektywności.
Predykcyjne utrzymanie ruchu
Jednym z ważniejszych zastosowań sensoryki jest predykcyjne utrzymanie ruchu, które bezpośrednio przekłada się na ciągłość pracy zakładu motoryzacyjnego. Ciągłe monitorowanie parametrów technicznych maszyn, takich jak temperatura, wibracje czy zużycie energii, pozwala wykrywać mikrouszkodzenia na wczesnym etapie. Systemy iiot automatycznie analizują te odchylenia i przewidują usterki sprzętu, zanim doprowadzą do krytycznego zatrzymania taśmy. Ostrzeżenia generowane z odpowiednim wyprzedzeniem dają służbom technicznym czas na zaplanowanie prac serwisowych i zamówienie części zamiennych, minimalizując nieplanowane przestoje.
Cyfrowe bliźniaki w projektowaniu procesów
Cyfrowe bliźniaki to wirtualne reprezentacje fizycznych obiektów, procesów i całych systemów fabrycznych, które aktualizują swój stan dzięki danym zbieranym z czujników produkcyjnych w czasie rzeczywistym. W branży motoryzacyjnej technologia ta zmienia podejście do inżynierii, pozwalając na symulację operacji przed ich rzeczywistym wdrożeniem na halę. Zamiast wznosić kosztowne fizyczne stanowiska próbne, inżynierowie mogą testować różne scenariusze w bezpiecznym środowisku cyfrowym. Takie podejście bezpośrednio skutkuje niższymi kosztami przygotowania produkcji, krótszym czasem wdrażania nowych modeli pojazdów i wyższą efektywnością zakładu.
Wirtualne prototypowanie komponentów
Cyfrowe bliźniaki umożliwiają weryfikację rozwiązań konstrukcyjnych na długo przed fizycznym uruchomieniem obrabiarek czy tłoczni. Projektanci mogą sprawdzić parametry techniczne, trwałość materiałową oraz wydajność projektowanych podzespołów bez zamawiania kosztownych prototypów fizycznych. Wirtualne środowisko szybko przetwarza wprowadzane poprawki projektowe, co skraca cykl od deski kreślarskiej do debiutu rynkowego gotowego rozwiązania. Pozwala to również wyeliminować wady fabryczne już na wczesnym etapie projektowym, zgodnie z założeniami Przemysłu 5.0 nakierowanego na minimalizację strat i błędów.
Modelowanie linii montażowych i łańcuchów dostaw
Zastosowanie cyfrowych bliźniaków wykracza daleko poza pojedyncze części samochodowe i obejmuje modelowanie całych ciągów technologicznych. Menedżerowie mogą zaprojektować kompletną linię produkcyjną w przestrzeni wirtualnej, dokładnie symulując działanie poszczególnych stacji, wydajność robotów przemysłowych oraz ergonomię pracy ludzi. Oprogramowanie potrafi też zmapować złożone, globalne łańcuchy dostaw oraz interakcje logistyczne między zakładami zlokalizowanymi w różnych krajach. Lepsza koordynacja na szczeblu międzynarodowym ułatwia adaptowanie procesów do nagłych zmian rynkowych.
Szkolenia operatorów z użyciem VR
Wirtualne środowisko to również platforma do bezpiecznego wdrażania nowej kadry pracowniczej. Korzystając z gogli VR, operatorzy uczą się obsługi skomplikowanych i drogich maszyn na ich cyfrowych odpowiednikach. Wirtualny trening eliminuje ryzyko uszkodzenia rzeczywistego sprzętu podczas pierwszych kroków nowicjusza, podnosząc jednocześnie jakość i tempo przyswajania wiedzy.
Chmura i dane w łańcuchu dostaw
Zakłócenia w globalnych sieciach dostawczych stanowią poważne utrudnienie dla producentów, dostawców, przewoźników, hurtowników oraz firm transportowych, uniemożliwiając płynny przepływ dóbr i materiałów. Skutkują zazwyczaj opóźnieniami w wysyłce, wolniejszym czasem dostawy, nadmiarem lub niedoborem zapasów magazynowych oraz wyższymi kosztami, które ostatecznie przekładają się na wyższe ceny dla klientów. Odpowiedzią na te wyzwania jest chmura obliczeniowa w łańcuchu dostaw, stanowiąca fundament nowoczesnej infrastruktury IT w sektorze automotive. Technologia ta zwiększa elastyczność i odporność operacyjną całego ekosystemu, pozwalając na szybką reakcję w przypadku nieprzewidzianych zdarzeń rynkowych.
Pełna widoczność i integracja ERP
Chmura obliczeniowa zapewnia menedżerom dostęp do wskaźników z całego łańcucha logistycznego w czasie rzeczywistym. Systemy ERP mogą być integrowane i zarządzane z dowolnego miejsca na świecie, co ułatwia alokację zasobów bez względu na fizyczną lokalizację zakładu wytwórczego. Bezpośredni dostęp do dokumentacji oraz aplikacji biznesowych z poziomu przeglądarki usprawnia koordynację działań między odległymi partnerami biznesowymi. W efekcie decydenci otrzymują spójny obraz sytuacji, co pomaga eliminować wąskie gardła w zaopatrzeniu i redukuje ryzyko przestojów na liniach montażowych.
Skalowalność i bezpieczeństwo wymiany informacji
Przeniesienie infrastruktury serwerowej poza mury fabryki otwiera nowe możliwości w obszarze zarządzania mocą obliczeniową. Modele chmurowe wspierają dynamiczne środowisko pracy na kilka kluczowych sposobów:
- Elastyczne skalowanie zasobów – pozwala na natychmiastowe zwiększenie mocy obliczeniowej w okresach wzmożonego zapotrzebowania, na przykład podczas wprowadzania nowych modeli pojazdów na rynek.
- Współpraca zespołowa – rozproszone działy logistyczne mogą jednocześnie pracować na tych samych zestawach danych, co ułatwia codzienne planowanie harmonogramów dostaw.
- Ochrona informacji – centralizacja danych na zewnętrznych serwerach gwarantuje bezpieczeństwo poprzez zautomatyzowane tworzenie kopii zapasowych, chroniąc dokumentację przed utratą w wyniku lokalnych awarii sprzętowych.
Płynna cyrkulacja informacji na podstawie architekturę chmurową to niezbędny warunek utrzymania ciągłości procesów wytwórczych we współczesnej motoryzacji.
Cyberbezpieczeństwo w zautomatyzowanej fabryce
Przemysł 4.0 w automotive opiera się na ciągłej wymianie danych, co potęguje wyzwania związane z ochroną infrastruktury. Automatyka przemysłowa poprawia ergonomię pracy i eliminuje błędy ludzkie w kontakcie z substancjami niebezpiecznymi, ale podłączanie maszyn do otwartej sieci generuje nowe wektory ataków. Z tego powodu cyberbezpieczeństwo w fabryce stanowi dziś fundament stabilnej produkcji i zapobiega paraliżowi całych linii montażowych. Wymaga to podejścia łączącego warstwę sprzętową, specjalistyczne oprogramowanie oraz odpowiednie przygotowanie kadry inżynierskiej.
Fizyczne i cyfrowe mechanizmy ochronne
Zautomatyzowane procesy produkcyjne posiadają wbudowane mechanizmy chroniące zdrowie operatorów maszyn, takie jak czujniki i obwody awaryjnego odcinania zasilania.
Kiedy jednak te fizyczne komponenty stają się częścią globalnej sieci zakładowej, rośnie ryzyko ataków hakerskich.
Cyberprzestępcy próbujący przejąć kontrolę nad sterownikami PLC stanowią zagrożenie zarówno dla ciągłości biznesowej, jak i fizycznego bezpieczeństwa na hali.
Dlatego skuteczna ochrona OT wymaga bezwzględnej separacji ruchu krytycznego od standardowych systemów biurowych.
Znaczenie procedur i edukacji personelu
Nawet najbardziej zaawansowane algorytmy defensywne okazują się nieskuteczne bez odpowiedniego wsparcia ze strony ludzi obsługujących nowoczesne rozwiązania. Rozwój cyfrowy wymusza na przedsiębiorstwach inwestowanie w programy szkoleniowe, które przygotują techników do pracy w warunkach podwyższonego ryzyka cyfrowego. Kompleksowa strategia ograniczania zagrożeń opiera się na kilku kluczowych filarach organizacyjnych:
- Regularne szkolenia pracowników – ciągła edukacja załogi w zakresie rozpoznawania anomalii uczy bezpiecznego korzystania z interfejsów sterujących w codziennych obowiązkach.
- Wdrażanie procedur bezpieczeństwa – rygorystyczne wytyczne określające zasady autoryzacji pomagają kontrolować zdalny dostęp dla zewnętrznych serwisantów i minimalizują ryzyko nieuprawnionych modyfikacji kodu.
- Odpowiednie oznakowanie stref – fizyczne i wirtualne wyodrębnienie obszarów krytycznych ułatwia operatorom identyfikację urządzeń o najwyższym stopniu wrażliwości sieciowej.
Połączenie świadomości zagrożeń z rygorystycznym przestrzeganiem regulaminów wewnętrznych pozwala zachować wysoki poziom bezpieczeństwa operacyjnego. Tylko zintegrowane działanie technologii i odpowiednio wyszkolonych ludzi gwarantuje odporność fabryki na współczesne ataki cyfrowe.
Jakie bariery spowalniają wdrożenia?
Wdrażanie koncepcji Przemysłu 4.0 w sektorze automotive napotyka szereg przeszkód, które znacząco wydłużają czas realizacji projektów. Mimo korzyści płynących z cyfrowej transformacji zakładów wiele firm boryka się z ograniczeniami na poziomie infrastrukturalnym i budżetowym. Skuteczne przejście na nowy model operacyjny wymaga pokonania trudności, które często studzą początkowy entuzjazm inwestycyjny.
Przeszkody technologiczne i finansowe
Koszty modernizacji stanowią jedno z głównych wyzwań dla kadry zarządzającej. Wdrożenie nowych technologii wymaga zazwyczaj znacznych inwestycji początkowych, obejmujących zakup licencji, sprzętu oraz usług doradczych. Poważną barierą pozostaje też niedostateczna infrastruktura zakładowa. Wiele hal produkcyjnych nadal funkcjonuje na podstawie przestarzałe wyposażenie, a lokalne braki w szybkim dostępie do internetu uniemożliwiają płynną komunikację maszyn w czasie rzeczywistym.
Wyzwania związane z danymi i organizacją pracy
Poza problemami sprzętowymi systemy informatyczne muszą sprostać ogromnym wyzwaniom operacyjnym i ludzkim. Praktyka pokazuje, że najczęściej hamują wdrożenia trzy konkretne bariery strukturalne:
- Jakość i spójność danych – rozproszone informacje z różnych gniazd produkcyjnych zawierają błędy i brakuje im standaryzacji, co uniemożliwia prawidłowe zasilanie systemów ERP oraz MES.
- Brak płynnej integracji – łączenie nowoczesnych platform ze starszymi parkami maszynowymi generuje konflikty komunikacyjne, wymagając tworzenia niestandardowych połączeń.
- Procesy i nawyki personelu – naturalny opór pracowników przed zmianami utrudnia adaptację nowych narzędzi, zmuszając organizację do przemodelowania dotychczasowej kultury pracy.
Świadome zarządzanie tymi ograniczeniami pozwala lepiej zaplanować harmonogram prac. Stopniowa modernizacja infrastruktury oraz cierpliwa praca z zespołem to podstawa do osiągnięcia pełnej dojrzałości cyfrowej fabryki.
Zrównoważona produkcja w automotive
Przemysł 4.0 w automotive nierozerwalnie łączy się z rosnącą odpowiedzialnością ekologiczną. Zrównoważona produkcja w robotyce motoryzacyjnej oznacza dziś przede wszystkim zasilanie linii montażowych zieloną energią, systematyczny recykling surowców oraz wdrażanie proekologicznych materiałów do przemysłowego druku 3D. Cyfrowa transformacja ułatwia zakładom osiąganie celów wyznaczonych na rok 2025, kładąc nacisk na minimalizację odpadów oraz redukcję emisji CO2. Strategia zorientowana na efektywność energetyczną nie tylko chroni środowisko naturalne, ale też obniża całkowite koszty operacyjne fabryki.
Optymalizacja zasobów dzięki podejściu Lean
Skuteczne realizowanie celów ekologicznych zaczyna się bezpośrednio na hali montażowej. Ogromną rolę odgrywa tutaj produkcja gniazdowa, wywodząca się z filozofii Lean Manufacturing. Podejście to umożliwia wytwarzanie krótkich partii wyrobów o niewielkich różnicach konstrukcyjnych, skracając czas potrzebny na przezbrojenie maszyn i ograniczając straty materiałowe. Nowoczesne systemy informatyczne zbierają dane o zużyciu komponentów, pomagając zarządzać odzyskiem surowców i zawracać je do ponownego obiegu w procesie produkcyjnym.
Ekologiczny i przejrzysty łańcuch dostaw
Odpowiedzialność za pojazd wykracza daleko poza mury zakładu wytwórczego i obejmuje kompletną logistykę oraz sieć dystrybucji. Zrównoważony łańcuch dostaw to system zarządzania integrujący wymiary środowiskowe, społeczne i ekonomiczne na każdym etapie powstawania auta. Przedsiębiorstwa korzystają z technologii chmurowych, aby optymalizować trasy przejazdów samochodów ciężarowych i kontrolować ślad węglowy transportu. Prawidłowo skonstruowana strategia ekologiczna opiera się na kilku konkretnych fundamentach:
- Odpowiedzialne pozyskiwanie surowców – audytowanie dostawców pod kątem uczciwych praktyk pracy i norm środowiskowych, co podnosi reputację marki w oczach świadomych konsumentów.
- Redukcja emisji transportowych – wyznaczanie krótszych ścieżek oraz konsolidacja ładunków, stosowane systematycznie w celu obniżenia negatywnego wpływu logistyki na jakość powietrza.
- Optymalizacja zwrotów logistycznych – planowanie procesów odzysku wyeksploatowanych części, co w dłuższej perspektywie stabilizuje łańcuch zaopatrzenia i gwarantuje rentowność operacyjną.
Inwestycje w zrównoważone rozwiązania stanowią dziś czynnik budowy przewagi konkurencyjnej na trudnym rynku motoryzacyjnym. Inteligentne łączenie ekologii z technologią gwarantuje fabrykom długoterminowy sukces biznesowy i bezpieczeństwo prawne.
Artykuł promocyjny
Redakcja · wszystkie artykuły